Equipos de panadería para supermercados: capacidad y desperdicio
Los equipos de panadería de supermercados deben dimensionarse alrededor de las ventanas de servicio, mezcla de SKU, mano de obra y contracción — No capacidad de catálogo. Un plan confiable comienza con el modelo operativo, convierte la demanda en bandejas de horas pico, estandariza los controles del producto y luego hace coincidir los paquetes de equipos con cada arquetipo de tienda.
Elija la producción de rascado, horneado o híbrido antes de elegir las máquinas.
Dimensione el cuello de botella de la ventana de reabastecimiento más ocupada, no solo el volumen diario.
Estandariza el peso de la pieza, la fermentación, la cocción y las reglas del paquete antes de agregar SKU.
Tratar los residuos como pérdida de capacidad de producción y medirlos por la razón.
Utilice una base de RFQ en todas las tiendas para que los proveedores citen el mismo problema de producción.
Iniciar Supermercados equipos de panadería Planificación con el Modelo Operativo

El modelo operativo determina dónde se encuentran la habilidad, el almacenamiento en frío y el riesgo de producción. Comprar un mezclador, cámara de fermentación u horno primero y decidir el modelo más tarde generalmente crea capacidad no utilizada en una estación y colas en otra.
Modelo operativo | Mejor ajuste | Restricción principal | Énfasis en equipos típicos |
|---|---|---|---|
Elaboración desde materias primas en tienda | Tiendas emblemáticas o con diferenciación | Habilidades laborales y control de procesos | Mezclador, divisora/boleadora, cámara de fermentación, deck u horno de convección |
Hornear-off | Tiendas herméticas y despliegue rápido | Cadena de frío y ritmo de reposición | Congelador/chiller, cámara de fermentación, horno de convección |
Híbrido | La mayoría de las redes multitienda | Evitando que los caminos de rasguño y horneado compitan | Equipo de rasguño central más capacidad de cocción simple |
Si se suministran varias salidas desde un sitio de producción, mueva el problema de capacidad aguas arriba a un plan central de cocinas y mantenga el equipo de la tienda enfocado en el acabado, el reabastecimiento y la presentación.
Tamaño Supermercado equipos de panadería Around Peak Demand

El volumen diario oculta el verdadero cuello de botella. Una tienda puede tener suficiente capacidad nominal de horno para el día y aún así perder el desayuno, el almuerzo o la ventana de reposición de la noche. Por lo tanto, la planificación de la capacidad debe comenzar con la parte de la demanda que debe producirse dentro de la ventana más activa.
Usar bandejas por hora como el lenguaje de capacidad común
Transforme piezas vendibles en bandejas por hora antes de comparar hornos, cámaras de fermentación y mano de obra. A continuación, agregue un reserva de capacidad operativo práctico para cargar, limpiar, paradas pequeñas, cambios de producto y crecimiento. Una línea que necesita el 95% de la capacidad del catálogo para sobrevivir a un pico normal ya está infradimensionada.
Etapa | Base de capacidad | Qué verificar |
|---|---|---|
Mezcla | kg/lote y lotes/hora | Temperatura real de la masa, ciclo del lote y cambio |
División / formación | piezas/hora | Precisión de peso por pieza en la condición de masa objetivo |
fermentation | bandejas o bastidores en tiempo de permanencia | Ocupación en el pico y recuperación después de las aperturas de las puertas |
Hornear | bandejas/hora | Patrón de carga, ciclo de cocción y recuperación entre lotes |
Enfriamiento / embalaje | bandejas o paquetes/hora | Espacio, tiempo de enfriamiento y requisito de mano de obra pico |
Controlar la consistencia antes de agregar más SKU
Una panadería de supermercado se vuelve difícil de escalar cuando cada SKU lleva una bandeja diferente, un programa de fermentación, un perfil de cocción y una regla de manejo. El primer punto de control no es el número de productos; es el número de rutas de producción que el personal debe ejecutar correctamente durante un pico.
Peso y tolerancia de la pieza: protege el rendimiento, el tiempo de cocción y la consistencia del envase.
Objetivo de prueba: tiempo, temperatura, humedad y rango de altura aceptable.
Hornear objetivo: tiempo, temperatura, vapor o flujo de aire y color estándar.
Refrigeración y mantenimiento: tiempo de enfriamiento mínimo, vida útil de la pantalla y corte de marcado.
Formato del envase: piezas por envase, dimensiones finales y presentación lista para etiquetar.
Los productos de marca privada necesitan límites de aceptación aún más estrictos porque el minorista es dueño de la promesa del cliente. Para bollos y rollos, utilice el libro de jugadas de escalamiento de bollos y rollos de marca privada para definir los controles de peso por pieza, fermentación, horneado y envasado antes de la firma del equipo.
Utiliza equipos de panadería de supermercados para reducir residuos, no ocultarlos
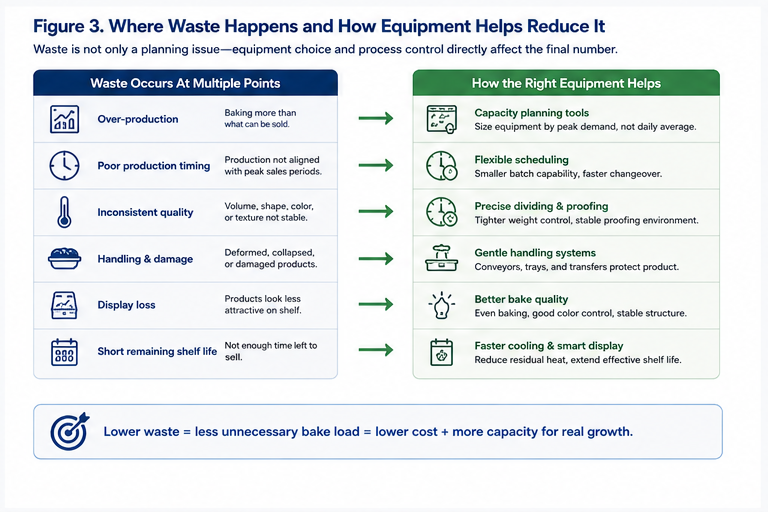
La contracción a menudo se trata como un problema de comercialización después de que se termina la producción. Operativamente, comienza mucho antes: lotes de gran tamaño, porciones inexactas, cambios largos, sobreproducción tardía y un menú que fuerza demasiados SKU de bajo volumen a través del mismo cuello de botella.
Señal observada | Causa probable | Mejor respuesta |
|---|---|---|
Altas rebajas de última hora | El tamaño del lote o la regla de corte es demasiado agresiva | Reduzca el tamaño del lote, use horneado para la larga cola, ajuste las reglas de último horneado |
Regalo de peso | Porciones manuales o inestables | Validar la precisión de divisora y el muestreo de peso por pieza |
Desabastecimiento durante los picos | La capacidad existe diariamente pero no dentro de la ventana de pico | Redimensionar por bandejas/hora y proteger las ranuras máximas para SKU principales |
Retrabajo frecuente | Demasiadas configuraciones o mala estandarización | Reduzca las variantes de proceso y utilice tarjetas de configuración fija |
Residuos después de la expansión de SKU | Nuevos productos crearon nuevas bandejas, pruebas o programas de cocción | Requerir nuevos SKU para reutilizar una ruta de producción existente cuando sea posible |
Para un marco operativo más profundo, use la guía de reducción de desechos de panadería de supermercado para separar las causas de previsión de demanda, tamaño de lote, reabastecimiento y marcado antes de comprar más equipos.
Combinar paquetes de equipos para almacenar arquetipos

Una cadena no debe forzar el mismo paquete de equipos en cada huella. La estandarización funciona mejor cuando el negocio estandariza un pequeño número de arquetipos de tiendas y le da a cada arquetipo un paquete fijo de equipos, utilidades y repuestos.
Arquetipo de tienda | Papel de producción | Paquete de equipo típico | KPI primario |
|---|---|---|---|
Conveniencia / huella pequeña | Hornear y terminar | Horno de convección + cámara compacta de fermentación + refrigeración | Velocidad de reabastecimiento por hora de trabajo |
Supermercado estándar | Producción híbrida | Mezcladora + divisora/boleadora + cámara de fermentación + convección/horno de pisos | Bandejas de pico/hora y encoger |
Tienda insignia | Diferenciación mediante elaboración desde materias primas | Mezclador más grande + formación + fermentación + cubierta / capacidad rotativa | Coherencia en una mezcla más grande de SKU |
Central-cocina soportada | Acabado y visualización | Conservación en frío + prueba / acabado + horno | Reposición a tiempo y simplicidad de la tienda |
Para una esquina de cocción compacta, un horno de convección comercial de 10 bandejas y una panadería comercial cámara de fermentación son ejemplos de categorías de equipos a medida del requisito de bandeja de pico. — no los elementos predeterminados del paquete.
Para la producción desde materias primas, la misma lógica se aplica a la amasadora de espiral, divisora de masa / boleadora y horno: cada estación debe soportar el mismo ritmo de producción vendible después de las pérdidas operativas normales.
Escale la etiqueta privada sin multiplicar la complejidad
La etiqueta privada debe aumentar el control, no crear un sistema operativo diferente para cada tienda. Antes del despliegue, congele las especificaciones críticas del producto y cree un kit de cadena que los operadores y los equipos de mantenimiento puedan repetir.
Un paquete de equipo aprobado por arquetipo de tienda.
Una tarjeta de configuración para cada programa de horno/cámara de fermentación y familia de productos.
Una lista de piezas de repuesto con piezas de desgaste identificadas por máquina y modelo.
Una hoja de aceptación del producto que cubre el peso, las dimensiones, el color y el número de envases.
Una regla de control de cambios: los SKU nuevos deberían reutilizar las bandejas y los programas de proceso existentes a menos que el caso de negocio justifique una nueva complejidad.
Construir el proveedor RFQ alrededor de pruebas de capacidad y aceptación medibles
Una cotización útil de panadería de supermercado comienza con el problema de producción, no una solicitud de catálogo. Proporcione a cada proveedor la misma demanda y supuestos operativos para que las diferencias de precios se puedan separar de las diferencias de configuración.
Enumere los mejores SKU, las piezas vendibles por día y la ventana de reabastecimiento más activa.
Indique el modelo operativo para cada arquetipo de tienda: rasguño, horneado o híbrido.
Proporcione horas de producción efectivas, formato de bandeja, espacio disponible y utilidades.
Definir los residuos actuales y de destino donde se espera que la decisión del equipo mejore el rendimiento o el rendimiento.
Exigir al proveedor que indique el cuello de botella, los supuestos operativos reales, las exclusiones y el método de prueba de aceptación.
Durante la FAT o la puesta en marcha, pruebe el cuello de botella real en el formato de bandeja y la tasa de producción acordados. Registrar la distribución de peso por pieza en la que está implicado el porcionado, la ocupación de la fermentación, la recuperación del horno, el flujo de enfriamiento/empaquetado y el efecto de los retrasos de carga normales. Una máquina que pasa una demostración sin carga aún no ha demostrado el plan de producción del supermercado.
Utilice el planificador de arriba para generar un resumen listo para tomar decisiones. Las acciones de RFQ, correo electrónico y WhatsApp solo aparecen después de que se hayan calculado los supuestos de producción, por lo que el proveedor recibe la base operativa con la consulta.


