520mm 与 650mm 起酥压面机:如何根据产出与面片宽度选型
选择 520mm 还是 650mm 起酥压面机,主要取决于产品几何尺寸与工艺流程,不能简单按每天处理多少 kg 面团来决定。
先确定实际需要的最大面片宽度、沿宽度方向的切割布局,以及烤盘或产品规格。再判断更宽的设备能否真正减少生产循环,还是只增加占地与成本。
简要建议:当所需面片能够留有余量地放入设备,且切割方式已满足列数需求时,可选择 520mm。选择 650mm 的情况是:520mm 无法容纳面片,或增加的宽度能形成有用的切割布局、在实际产量下减少操作环节。
进行 520mm 与 650mm 宽度适配检查
使用下方工具,将面片能否容纳与生产工作量分开评估。结果可作为采购需求简报,并非制造商的产能保证。
520mm 与 650mm 起酥压面机:30 秒了解选型要点

情况 | 520mm | 650mm |
|---|---|---|
计入工作余量后,所需面片宽度仍可放入 520mm 设备 | 通常优先考虑 | 可选;应以切割得料优势或未来布局需求说明必要性 |
所需面片无法放入 520mm 设备,但可放入 650mm 设备 | 不适合该面片摆放方向 | 实用的宽度规格 |
更宽的面片可增加一列或多列有效切割位置 | 增加生产循环后仍可使用 | 可能减少切割/压延循环 |
空间有限,且需要生产多种产品 | 通常更容易体现选用价值 | 需要明确的宽度或流程优势 |
所需面片也超出 650mm 设备的可用宽度 | 宽度不足 | 宽度不足;应考虑更宽规格 |
宽度数字只是选型起点。在将 520mm 或 650mm 视为有保证的成品面片宽度之前,应向供应商确认具体型号的可用面片宽度、输送带尺寸与操作限制。
先看可用面片宽度,再看每天处理的面团重量

本文原有版本曾按每天的面团处理量区间选择宽度,这种方法过于粗略。两家烘焙店可能都处理 120kg/day,却需要完全不同的起酥压面机:一家仅用几次压延制作圆形披萨饼底,另一家则反复压延、折叠并静置可颂面团,以完成开酥。
选择宽度时,可先使用一个简单的规划公式:
所需标称宽度 ≈ 目标面片的最大宽度 + 规划的边缘余量
该余量不是所有设备通用的技术参数,而是买方规划时预留的空间。实际可用宽度取决于设备设计,以及面团在输送带和辊筒边缘附近的表现。
按具体型号确认以下宽度相关参数
辊筒或输送带的标称宽度
供应商确认的可用面片宽度
输送带尺寸与工作台长度
该型号建议的最大面块尺寸或重量
辊筒开口/最终最小厚度范围
换向方式、速度控制与工作循环指导
增加的 130mm 如何改变切割得料情况
当增加的宽度能形成更好的切割布局时,650mm 规格才具有价值。最直接的检查方法,是比较每张面片沿宽度方向可容纳多少列重复排列的产品。
示例:假设规划时总共预留 30mm 余量,每列重复产品的切割间距需要 110mm,则 520mm 规格约有 490mm 规划宽度,650mm 规格约有 620mm。这样可分别排布四列与五列。价值来自新增的有效切割列,而非宽度标签本身。
输入项 | 影响 | 买方应确认的问题 |
|---|---|---|
目标面片宽度 | 决定产品在尺寸上能否容纳 | 具体型号能否在该宽度下保持面片边缘稳定? |
沿面片宽度方向的切割间距 | 判断增加的宽度能否带来有效切割列 | 沿宽度方向可排布多少个可颂、条状产品或面片坯? |
面片长度/输送带长度 | 影响长条开酥面片的操作 | 操作人员能否支撑整张面片,避免折叠或拖拽? |
烤盘或切割模具规格 | 使压延工序与下一工位衔接 | 面片是否适配烤盘/切割模具的摆放方向? |
每个面块的压延次数 | 反映工作负荷强度 | 每个面块或每套开酥流程需要多少次压延? |
按产品几何尺寸选择
可颂、丹麦酥与开酥糕点
对于开酥产品,宽度既影响操作,也影响切割列数。520mm 型号足以满足许多零售糕点生产需求。650mm 型号更适合以下情况:较宽的面带可增加一排有效三角坯或条形坯,或最终开酥面片无法放入 520mm 工作范围。
披萨与扁平面饼
制作圆形披萨时,应将最大面团直径加上操作余量,与设备可用宽度比较。对于盘装披萨或长方形面饼,烤盘方向更为关键。目标面片宽 600mm 时,通常会倾向于 650mm 规格,但仍须由供应商确认实际可用宽度。
千层酥、曲奇与薄脆饼干面片
当较宽面带适配切割模具、烤盘或后续开酥规格时,大幅长方形面片可从中受益。如果增加宽度不能增加每张面片的有效产品数量,650mm 设备可能只会增加占地。
产出取决于生产循环,不能只看宽度
起酥压面机对实际产出的贡献,取决于烘焙店在可用班次内必须完成的压延次数。当更宽的面带可以处理更宽面片,或从一张面片切出更多产品时,宽度可减少生产循环,但不会自动提高 kg/hour。
可用以下方式检查工作量:
每天压延次数 = 每天的面块数或压延批次数 × 每个面块的平均压延次数
再将每天压延次数除以有效压延工时,了解该工位的使用强度。这只是工作量指标。设备速度、面团状态、静置时间、折叠、人工操作与清洁仍共同决定实际循环时间。
哪些情况下 520mm 起酥压面机已经足够
所需最宽面片处于该型号已确认的可用宽度之内
切割模具已能沿面片宽度方向获得所需列数
需要生产多种烘焙产品,灵活性比重复生产宽幅产品更重要
场地空间有限
起酥压面机是重要工位,但不是主要生产瓶颈
台式或紧凑落地式结构更适合操作流程
对于规模很小或间歇性的生产流程,可先参阅小型烘焙店手动起酥压面机指南,再判断是否需要较大的落地式设备。
哪些情况下 650mm 起酥压面机的占地值得投入
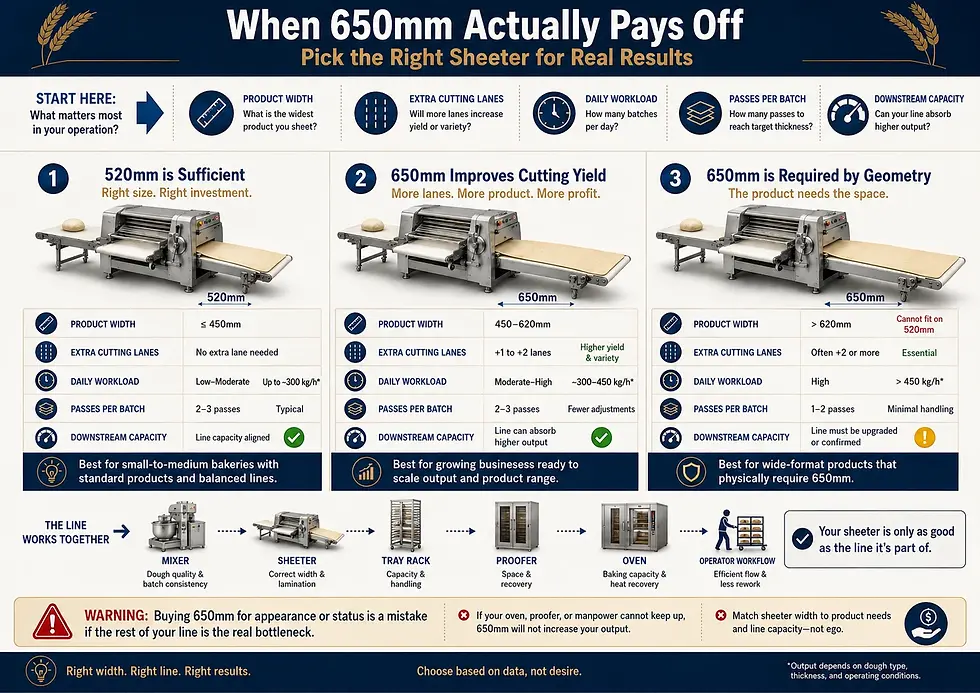
所需面片无法放入 520mm 型号已确认的可用宽度范围
增加的宽度可实际新增切割列,或改善烤盘/切割布局
需要反复对宽幅糕点面带进行开酥
生产盘装披萨、宽幅长方形面片或需要该宽度的冷冻面团产品
较窄面带效率不足,导致操作人员经常分割面片或改变其方向
生产线其他工序可以承接新增的压延与切割产出
如果项目已需要更宽规格,应将所需产品尺寸与650mm 落地式起酥压面机进行适配比较,而非仅根据宽度选择设备。
520mm 台式、520mm 落地式与 650mm 落地式对比
结构形式 | 适用情况 | 主要取舍 |
|---|---|---|
520mm 台式 | 小型烘焙店、咖啡店、披萨备料,以及偶尔或适量的压延作业 | 占地紧凑,但反复开酥时,应检查输送带长度与操作的人体工学适配 |
520mm 落地式 | 520mm 宽度已足够的日常压延生产 | 改善工作高度与流程,同时避免为用不到的宽度付费 |
650mm 落地式 | 宽幅生产,或对切割列数敏感的生产任务 | 占地与投入较大;价值取决于能否用到增加的宽度 |
检查起酥压面机之后的瓶颈

只有后续操作能够承接,更宽面带才有价值。为 650mm 设备投入之前,应梳理完整的糕点流程:
按计划的压延节奏,完成足量面团的搅拌与静置。
避免因等待面块或操作人员而中断压延与开酥。
使用适配的工作台或模具,对较宽面片进行切割或成型。
将产品装入烤盘或冷冻板时,避免产生新的人工操作瓶颈。
通过醒发、冷冻或烘烤工序承接增加的产品数量。
冷却与包装环节应承接相应产出,避免积压。
如果您正在规划整套烘焙生产,而非单台设备,可通过商用烘焙设备分类检查配套和面机、醒发设备、烤炉与转运需求。
批准起酥压面机方案前应测试什么
使用实际面团配方测试,而非仅使用干性演示面团
从正常生产的面块尺寸与温度开始测试
记录压延次数与辊筒间隙调整顺序
在多个位置测量最终面片宽度与厚度
确认面片边缘是否仍适合切割模具或烤盘使用
测试换向控制与操作人员的触及范围
检查输送带跑偏情况、撒粉管理与清洁操作空间
连续完成几批后再次评估,确认流程仍然实用
设备安装后的使用,可参阅起酥压面机操作与维护指南,了解校准、清洁与日常操作。
起酥压面机询价单应提供的信息
有效的询价单应使供应商能够复现您的宽度选型依据。请提供:
主要产品与面团配方
所需最大面片宽度,以毫米表示
烤盘尺寸与摆放方向
沿面片宽度方向的切割间距或模具布局
典型面块重量与尺寸
各产品的平均压延次数与折叠次数
每天的面块数或压延批次数
每班次的有效压延工时
预期增长或增开第二班的计划
可用场地与倾向的台式/落地式结构
电压、频率与相数
所需附件、防护装置、接粉盘与备用输送带
选型结论
当产品能够容纳、切割模具已获得所需列数,且更宽设备无法消除实际瓶颈时,可选择 520mm。当产品确实需要更宽面片,或增加的宽度能产生可量化的切割布局优势、且后续生产线可以承接时,可选择 650mm。
不要让供应商只按每天的面团重量选择宽度。请提供实际面片宽度、切割布局、面块情况、压延顺序与烤盘规格,并在订购前测试具体配置。