اختيار آلة تقطيع الخبز: عدد الشفرات وسماكة الشرائح وضبط الفتات
اختر آلة تقطيع الخبز وفق أبعاد الرغيف وسماكة الشرائح وحالة التبريد والإنتاج المطلوب وطريقة التعبئة. اختبر نظافة القطع والفتات وتشوه الرغيف بمنتجك الفعلي؛ فعدد الشفرات وحده لا يحدد جودة النتيجة أو سرعة خط التعبئة.
قد يخرج الرغيف من الفرن بحجم ولون وقوام جيد، ومع ذلك يفسد التقطيع السيئ النتيجة. فكثرة الفتات داخل الكيس وتفاوت الشرائح وتمزق الأسطح وانضغاط الرغيف والحواف الخشنة تجعل الخبز يبدو أقل طزاجة واحترافية.
يؤثر ذلك في تجربة العميل عند منضدة مخبز التجزئة. أما في مخابز الجملة والسوبرماركت والمطابخ المركزية فقد يؤدي إلى الهدر والشكاوى ورفض الدفعات والمرتجعات.
لذلك يجب ألا تُختار آلة تقطيع الخبز التجارية بعدد الشفرات أو السعر وحدهما. والسؤال الأفضل هو مدى توافقها مع نوع الرغيف وسماكة الشرائح وحالة التبريد وسير العمل اليومي ومتطلبات التعبئة.
اختيار آلة تقطيع الخبز: تحمي الآلة المنتج الذي صنعته بالفعل
التقطيع ليس مجرد قطع؛ إنه آخر نقطة لفحص الجودة قبل وصول الخبز إلى العميل.
لا يرى العملاء مدة العجن أو ضغط التشكيل أو ضبط التخمير أو إعدادات الفرن. إنهم يحكمون على الخبز المقطع بعد فتح الكيس. فإذا كانت الشرائح نظيفة ومتساوية وسهلة الاستخدام بدا المنتج موثوقًا. وإذا كانت ممزقة أو مهروسة أو مليئة بالفتات السائب بدا أقل جودة فورًا.
يظهر سوء التقطيع عادةً بطرق بسيطة لكنها مكلفة: هدر أكثر أثناء التعبئة، ووقت أطول لتنظيف الفتات، وشكاوى المقاهي من تمزق الشرائح عند إعداد الشطائر، ورفض السوبرماركت منتجات تبدو غير مرتبة على الرف، وإرجاع العملاء خبزًا يبدو جافًا أو متكسرًا أو سيئ المناولة.
تساعد آلة التقطيع الجيدة على تقليل هذه المشكلات، بشرط اختيارها للخبز المناسب واستخدامها في الموضع الصحيح من تدفق الإنتاج.
في إنتاج الخبز المقطع، ينبغي دراسة آلة التقطيع مع منظومة معدات المخبز التجارية كاملةً، لا كآلة منفصلة في نهاية الخط.
ابدأ بالخبز، لا بعدد الشفرات
يسأل كثير من المشترين أولًا: «كم شفرة في الآلة؟» وهو سؤال مفهوم، لكنه ليس أفضل نقطة بداية.
ينبغي أن يكون السؤال الأول: ما الخبز الذي تقطعه؟ يحتاج خبز الشطائر الطري إلى قطع نظيف دون ضغط، وخبز التوست إلى سماكة منتظمة وشكل شرائح ثابت، وأرغفة بولمان إلى شرائح مستقيمة ومتجانسة للتعبئة. ويحتاج خبز الحليب إلى مناولة لطيفة لطراوة اللب. وقد تزيد مقاومة خبز القمح الكامل والجاودار. وقد تنتج الأرغفة الحرفية ذات القشرة الصلبة فتاتًا وإجهادًا أكبر للشفرات إذا لم تلائمها الآلة.
لا تؤدي الآلة نفسها بالكفاءة نفسها مع كل رغيف. فارتفاع الرغيف وعرضه ومتانة القشرة وطراوة اللب والرطوبة وحالة التبريد والتعبئة المستهدفة تؤثر جميعًا في جودة التقطيع. وقد لا تناسب آلة جيدة لخبز التوست المعتاد خبز الجاودار الكثيف أو التوست السميك للمقاهي.
لهذا يبدأ الاختيار بالمنتج. وبعد وضوح نوع الرغيف يسهل تحديد تباعد الشفرات وحجم الآلة وسرعة التقطيع وسير العمل.
عدد الشفرات لا يساوي سماكة الشرائح
عدد الشفرات مواصفة، أما سماكة الشريحة فهي النتيجة التي يراها العميل.
قد تضم الآلة عددًا معينًا من الشفرات، لكن سماكة الشرائح الفعلية تعتمد أساسًا على المسافة بينها. وهنا يلتبس الأمر على مشترين كثيرين. فزيادة الشفرات لا تعني تلقائيًا تقطيعًا أفضل؛ بل يجب أن يلائم توزيعها سماكة الشرائح المطلوبة ومقاس الرغيف.
تشيع الآلات ثابتة السماكة لخبز التوست والشطائر المعتاد، لأن المخابز تريد غالبًا المقاس نفسه يوميًا. وقد تشمل الخيارات نحو 10 mm أو12 mm أو13 mm أو16 mm بحسب الآلة ومتطلبات السوق.
في كثير من برامج خبز التوست والشطائر اليومية، تعد سماكة 12 mm معيارًا عمليًا. فهي توفر شريحة مألوفة للخبز المنزلي والشطائر والتوست والأرغفة المعبأة. وتُستخدم آلة تقطيع الخبز YMQ-31 الشائعة لدى Yuemen عادةً للتقطيع بسماكة 12 mm، مما يجعلها مناسبة لكثير من تطبيقات خبز التوست والشطائر المعتادة.
لكن 12 mm ليست السماكة الصحيحة تلقائيًا لكل مخبز.
قد يحتاج مقهى يبيع التوست السميك إلى شريحة أثخن. وقد يتطلب برنامج خبز السوبرماركت عدد شرائح ثابتًا في كل كيس. وقد يحتاج عميل خدمات الطعام إلى شرائح تلائم مقاس شطيرة محددًا. وقد يحتاج مخبز خبز الحليب الطري إلى موازنة السماكة مع متانة اللب. حدد هدف الشريحة قبل اختيار عدد الشفرات.

تؤثر سماكة الشريحة في أكثر من المظهر
تغير السماكة كيفية استخدام الخبز وتعبئته والانطباع عنه. قد تناسب الشرائح الرقيقة التوست الخفيف وشطائر الشاي والحصص الصغيرة، لكنها قد تتمزق بسهولة أكبر إذا كان الخبز شديد الطراوة. وتكون الشرائح المعتادة أكثر أمانًا غالبًا لخبز الشطائر والتوست المعبأ لأنها توازن متانة المناولة وحجم الحصة ومظهر العبوة. وقد تبدو الشرائح الأثخن أفخر، لكنها تقلل عدد الشرائح في الرغيف وتغير مقاس الكيس أو ارتفاع العبوة.
يمكن تبسيط الفكرة كما يلي:
نوع الشريحة | السماكة التقريبية | الاستخدام المعتاد | الخطر الرئيسي |
شريحة رقيقة | 8–10 mm | توست خفيف وشطائر شاي وحصص أصغر | شرائح هشة وأسهل تمزقًا |
شريحة معتادة | 11–13 mm | خبز شطائر وتوست وخبز مقطع معبأ | أنسب لكثير من برامج الخبز اليومية |
شريحة سميكة | 14–16 mm | توست مقاهٍ وخبز طري فاخر | شرائح أقل في الرغيف وعدد مختلف في العبوة |
شريحة فائقة السماكة | 18 mm+ | توست تكساس وخبز متخصص | غير مناسبة لعبوات الشطائر المعتادة |
في خبز الجملة، هذا قرار تجاري أيضًا. فإذا لم تطابق سماكة الشرائح عدد القطع أو الاستخدام الذي يتوقعه العميل، فقد تظهر شكاوى حتى إذا كان الخبز نفسه جيدًا.
ينتج الفتات غالبًا عن مشكلة في النظام
عندما يرى المخبز فتاتًا كثيرًا، تكون الاستجابة الأولى غالبًا لوم آلة التقطيع. تكون الآلة هي المشكلة أحيانًا، لكن المشكلة تبدأ قبلها في حالات كثيرة.
قد ينضغط الخبز أو يتمزق أو يتكون له سطح قطع لزج إذا قُطع ساخنًا جدًا. وقد يزيد الفتات وفاقد المنتج إذا قُطع باردًا جدًا أو جافًا جدًا. وتخشن الشفرة غير الحادة السطح. وقد يؤدي ضعف بنية اللب الناتج عن العجن أو التخمير أو الخبز السيئ إلى انهيار الرغيف أثناء التقطيع. وقد يتحرك الرغيف أو يتشوه إذا لم يلائم الآلة.
من الأسباب الشائعة لسوء التقطيع:
التقطيع قبل التبريد المناسب
جفاف الخبز الزائد عند التقطيع
شفرات غير حادة أو سيئة الشد
رغيف أطرى مما يلائم السماكة المختارة
قشرة أصلب مما يناسب تجهيز الآلة
سوء ضبط الموجه أو أجزاء تثبيت الرغيف
تحميل غير منتظم من المشغل
عدم تنظيف صينية الفتات بانتظام
عدم استقرار شكل الرغيف قبل التقطيع
لهذا يهم التبريد. لا ينبغي أن ينتقل الخبز المقطع مباشرةً من الخبز إلى التقطيع؛ بل يحتاج الرغيف إلى وقت كافٍ ليستقر قبل المرور بالشفرات.
مسار عملي: خبز ← تبريد ← تقطيع ← وضع في الأكياس ← إغلاق ← إرسال
إذا عُجّل التبريد، تُجبر الآلة على معالجة الخبز في حالة غير مناسبة. ويظهر ذلك عادةً في التمزق أو الانضغاط أو الفتات أو ضعف مظهر الخبز داخل الكيس.
صيانة الشفرات جزء من جودة المنتج
لا تحافظ آلة التقطيع على حدتها ونظافتها تلقائيًا. ومع ضعف حدة الشفرات قد تستمر الآلة في العمل بينما تنخفض جودة الشرائح تدريجيًا. وقد يلاحظ المخبز فتاتًا أكثر وأسطحًا أخشن وتمزقًا أكبر وأعمال تنظيف إضافية. وقد يدفع العاملون الأرغفة بقوة أكبر للتعويض، فتتفاقم المشكلة. يجب أن تكون الصيانة روتينية، لا إصلاحًا طارئًا.
ينبغي فحص حدة الشفرات وشدها وتراكم الفتات واستقامة الموجه وأجزاء التثبيت وثبات الآلة عمومًا بانتظام. ونظف صواني الفتات قبل أن يؤثر التراكم في التشغيل. ودرب المشغلين على عدم دفع الأرغفة بالقوة إذا كانت دافئة جدًا أو طرية جدًا أو موضوعة بصورة غير صحيحة.
في المخابز الأعلى حجمًا، ليست صيانة الشفرات تفصيلًا تقنيًا صغيرًا؛ فهي تؤثر مباشرةً في الهدر والعمالة ومظهر المنتج وشكاوى العملاء.
يجب أن يلائم التقطيع سير التعبئة
قد تخلق الآلة جيدة القطع مشكلات إذا وُضعت في موقع سيئ بالورشة. يجب أن تكون محطة التقطيع قريبة من التبريد والتعبئة. ولا ينبغي للعاملين حمل الأرغفة عبر الغرفة بعد تبريدها ثم نقل الخبز المقطع إلى موضع آخر لتعبئته. فهذا يهدر العمالة ويزيد تلف المناولة.
يتضمن سير عمل أفضل عادةً مسارًا واضحًا من عربات التبريد إلى آلة التقطيع، ثم الأكياس والإغلاق والملصقات وتخزين المنتج النهائي أو إرساله.
تحتاج منطقة التقطيع أيضًا إلى مساحة لتجميع الفتات والوصول للتنظيف والأكياس الفارغة وأدوات الإغلاق والمناولة المؤقتة. وإذا حُشرت الآلة في ركن غير مناسب فقد تعمل، لكن العملية ستظل بطيئة وفوضوية يوميًا.
في إنتاج الجملة، ليست الطاقة الحقيقية سرعة القطع، بل عدد الأرغفة التي يمكن تقطيعها وتعبئتها وإغلاقها ووضع ملصقاتها وتجهيزها للإرسال دون تأخير.
يحتاج المشترون المختلفون إلى منطق اختيار مختلف
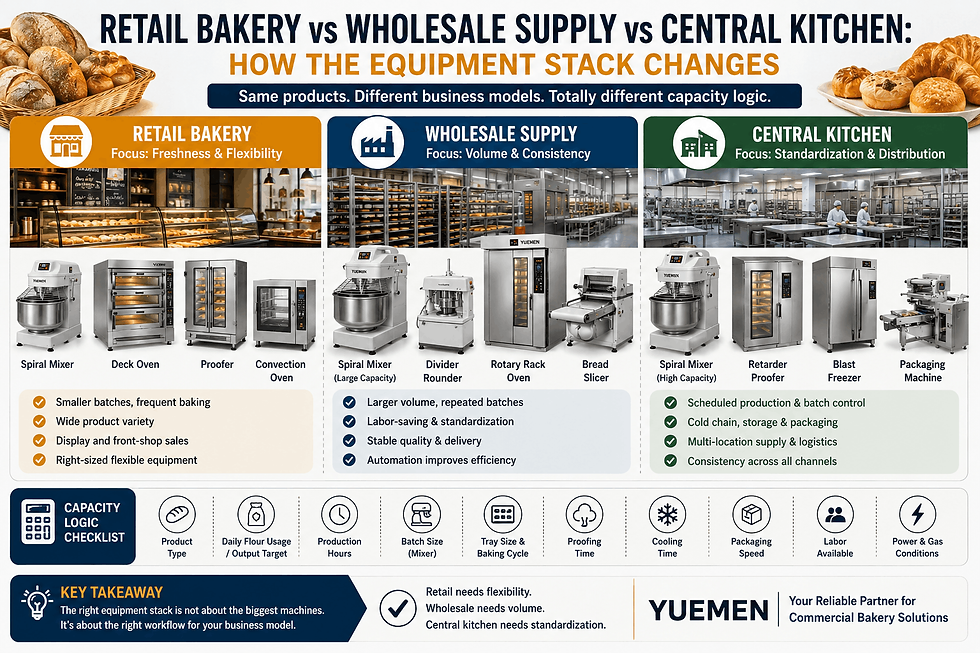
قد يحتاج مخبز التجزئة إلى آلة مدمجة سهلة التشغيل والتنظيف للعاملين. وقد تُستخدم طوال اليوم لطلبات العملاء، لذا تهم نظافة المنضدة وبساطة التشغيل.
يحتاج مخبز الجملة إلى تكرارية أعلى. ويجب أن تدعم الآلة سماكة ثابتة وإنتاجًا مستقرًا وتعبئة نظيفة وهدرًا أقل. وفي هذا النموذج يصبح الفتات وتفاوت الشرائح مشكلة تجارية سريعًا لتكرار كل دفعة.
يحتاج المطبخ المركزي إلى ثبات بين الفروع. ويجب أن تلائم الآلة التبريد والتعبئة ومواعيد الإرسال ومعيار المنتج المطلوب لمتاجر متعددة.
يحتاج مخبز السوبرماركت إلى تشغيل آمن وعرض نظيف ونتائج موثوقة في بيئة يتعامل فيها مع العملاء.
قد يهتم مصنع الخبز أكثر بالإنتاج وعمر الشفرات وإدارة الفتات والتكامل مع التعبئة.
لهذا يتبع الاختيار نموذج العمل. فقد لا تكفي آلة عملية لمحل صغير لتعبئة الجملة، وقد لا يحتاج مخبز تجزئة ضيق المساحة ومتعدد المنتجات إلى آلة عالية الإنتاج.
أخطاء تخلق مشكلات في التقطيع
الخطأ الأشهر هو الاختيار بعدد الشفرات وحده. وهو مهم، لكنه لا يغني عن مقاس الرغيف وسماكة الشريحة وحالة التبريد وشكل التعبئة.
خطأ آخر هو تجاهل أبعاد الرغيف. فإذا كان مرتفعًا جدًا أو عريضًا جدًا أو طريًا جدًا أو غير مستقر، تتراجع الجودة حتى مع آلة جيدة.
تقطع بعض المخابز الخبز مبكرًا جدًا أيضًا، وهذا سبب رئيسي للتمزق والانضغاط وضعف شكل الشريحة.
ومن المشكلات اختيار السماكة دون النظر إلى السوق. فقد تبدو الشريحة السميكة فاخرة لكنها تقلل العدد. وقد تحسن الرقيقة ضبط الحصص لكنها تتمزق بسهولة إذا كان اللب طريًا.
تُهمَل الصيانة غالبًا حتى يسوء أداء الآلة. وعندئذ قد يكون المخبز خسر خبزًا ووقت عمل وثقة العملاء بالفعل.
والخطأ الأخير توقع إصلاح الآلة لضعف بنية الخبز. فإذا كان الرغيف سيئ التشكيل أو ناقص التخمير أو زائد التخمير أو ناقص الخبز أو مبردًا بصورة غير صحيحة، فلن تصحح آلة التقطيع المشكلة بالكامل.
في خبز التوست والشطائر المقطع، ترتبط جودة الشرائح بالعملية كاملةً: العجن والتشكيل والتخمير والخبز والتبريد والتقطيع والتعبئة.
كيف تساعد Yuemen المشترين على اختيار منظومة التقطيع والتشكيل المناسبة
تساعد Yuemen المشترين على اختيار معدات تقطيع الخبز وتشكيله حسب المنتج الفعلي، وليس اسم الآلة فقط.
في إنتاج التوست والشطائر والخبز المقطع، نحتاج عادةً إلى فهم مقاس الرغيف ووزنه وسماكة الشرائح وحجم التقطيع اليومي ووقت التبريد وطريقة التعبئة والجهد والمساحة المتاحة وخطة العمالة قبل اقتراح التجهيز.
في كثير من تطبيقات التوست والشطائر المعتادة، تعد آلة تقطيع الخبز YMQ-31 بسماكة شرائح 12 mm خيارًا عمليًا. وهي مناسبة للمخابز التي تحتاج إلى خبز مقطع منتظم للمبيعات اليومية أو الشطائر أو التوست المعبأ.
لكن يجب أن تتوافق الآلة مع بقية الخط. فإذا لم يستقر شكل الرغيف قبل التقطيع فقد يلزم مراجعة التشكيل. وإذا تفاوت ارتفاعه كثيرًا فقد ترتبط المشكلة بوزن العجين أو اختيار القالب أو التخمير أو الخبز. وإذا زاد الفتات فقد يكون السبب وقت التبريد أو حالة الشفرات أو بنية اللب.
لمن يخطط لعملية خبز مقطع كاملة، تستطيع Yuemen المساعدة في مراجعة المعدات المرتبطة، مثل العجانات وآلات التشكيل وخزائن التخمير والأفران وعربات التبريد وآلات التقطيع وتجهيزات التعبئة. ويمكن للمشترين أيضًا مراجعة معدات المخابز التجارية، أو مقسمة العجين الحجمية، أو خزانة تخمير خبز تجارية، أو خزانة تخمير بالعربات، بحسب حجم الإنتاج.
الهدف ليس قطع الخبز وحده، بل جعل الرغيف النهائي المقطع نظيف المظهر وسهل التعبئة وتقليل الشكاوى بعد التسليم.
ما الذي تجهزه قبل طلب عرض سعر لآلة تقطيع الخبز
جهز بيانات الإنتاج الأساسية قبل طلب السعر؛ فهي تجعل التوصية أدق كثيرًا:
نوع الخبز
مقاس الرغيف
وزن الرغيف
نوع القشرة
طراوة اللب
مدة التبريد قبل التقطيع
سماكة الشريحة المستهدفة
عدد الشرائح المتوقع لكل رغيف
حجم التقطيع اليومي
استخدام تجزئة أو جملة أو مطبخ مركزي
طريقة التعبئة
المساحة المتاحة
الجهد وعدد الأطوار
متطلبات التنظيف
هل اختيرت آلة التشكيل وخزانة التخمير والفرن بالفعل؟
دون هذه البيانات قد يبدو عرض السعر مكتملًا بينما يفوّت متطلبات الإنتاج الفعلية.
النتيجة
يجب ألا تُختار آلة تقطيع الخبز بعدد الشفرات أو السعر وحدهما.
تعتمد الآلة المناسبة على نوع الرغيف وسماكة الشرائح وتباعد الشفرات وحالة التبريد وسير العمل والصيانة والتعبئة. وقد يسبب التقطيع السيئ الفتات والهدر وسوء العرض وشكاوى العملاء والمرتجعات.
يحمي التقطيع النظيف العمل الذي أُنجز قبل وصول الرغيف إلى الآلة.
إذا كنت تخطط لإنتاج الخبز المقطع أو التوست أو الشطائر، فابدأ بمقاس الرغيف وسماكة الشرائح المطلوبة والإنتاج اليومي ووقت التبريد وطريقة التعبئة. وبعد وضوحها، تستطيع Yuemen المساعدة في اقتراح آلة تقطيع ومنظومة إنتاج عمليتين لمخبزك.